

钢材表面处理,是整条涂装线的第一道关。漆膜能附着多久,很大程度上取决于表面清不干净、有没有合适的粗糙度,而不是油漆本身。钢板进厂后要做的第一件事,就是把两个等级判清楚:一个是锈蚀等级,一个是处理等级。这两个等级,是后面施工、报验、验收和处理返工的共同语言。
一、先分清两件事:锈蚀等级和处理等级
这两个词经常被混在一起,其实说的是两个阶段。
— 锈蚀等级:钢板处理之前的原始状态,按氧化皮、铁锈、点蚀的程度分 A、B、C、D 四级。它是"来料体检"。
— 处理等级:钢板经清理之后要达到的表面状态,用 Sa、St 等字母加数字表示。它是"清理目标"。
判定依据是 GB/T 8923.1—2011 / ISO 8501-1:2007(等同采用,代替 GB/T 8923—1988,2012 年 10 月 1 日实施)。这个标准不用仪器读数,而是用文字描述加28 张 1:1 典型样板照片共同定义等级——4 张锈蚀等级照片,24 张处理等级照片,照片不放大、按实物 1:1 使用。
二、锈蚀等级 A / B / C / D:看氧化皮,也看点蚀
标准对四个等级的文字定义很直接:
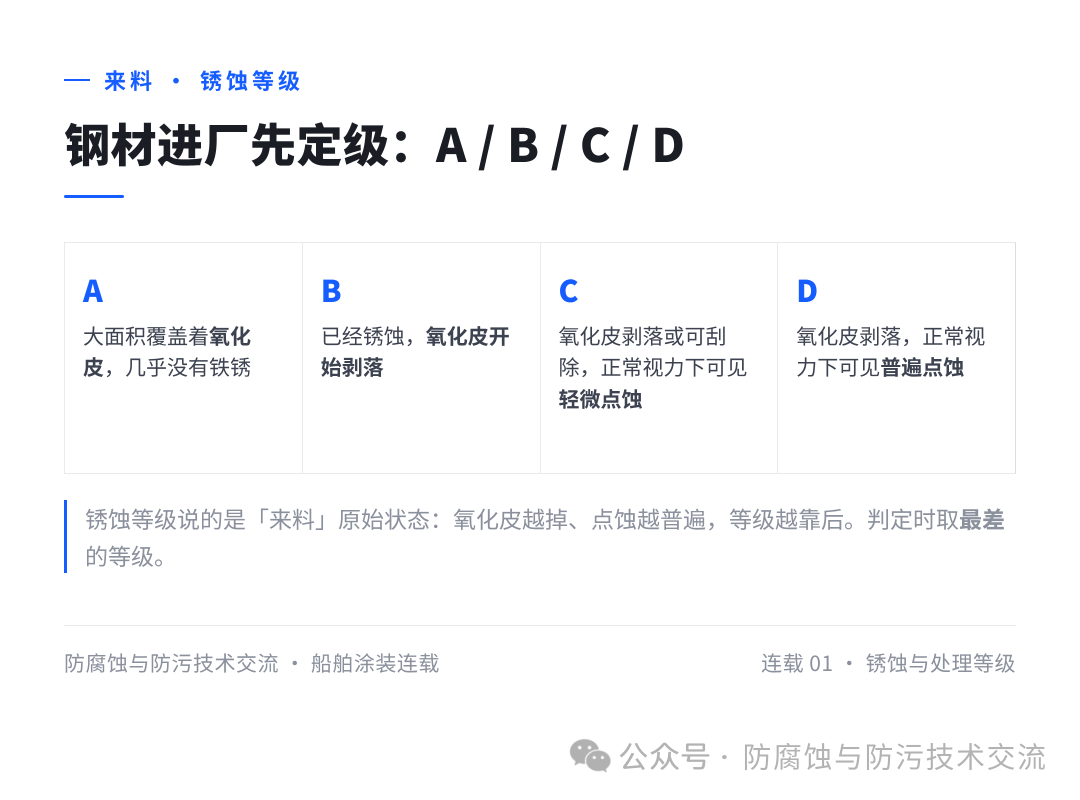
— A 级:大面积覆盖着氧化皮,几乎没有铁锈的钢材表面。
— B 级:已发生锈蚀,并且氧化皮已开始剥落的钢材表面。
— C 级:氧化皮已因锈蚀而剥落,或者可以刮除,并且在正常视力观察下可见轻微点蚀的钢材表面。
— D 级:氧化皮已因锈蚀而剥落,并且在正常视力观察下可见普遍发生点蚀的钢材表面。
判读有两个抓手:一看氧化皮掉没掉,二看有没有点蚀、点蚀是轻微还是普遍。点蚀是 C 和 D 的分水岭——C 是轻微点蚀,D 是普遍点蚀。如果一块板各部位程度不一,锈蚀等级一律取最差(最靠后)的等级,不允许按好看的部位算。
三、处理等级:Sa 是喷射,St 是手工打磨
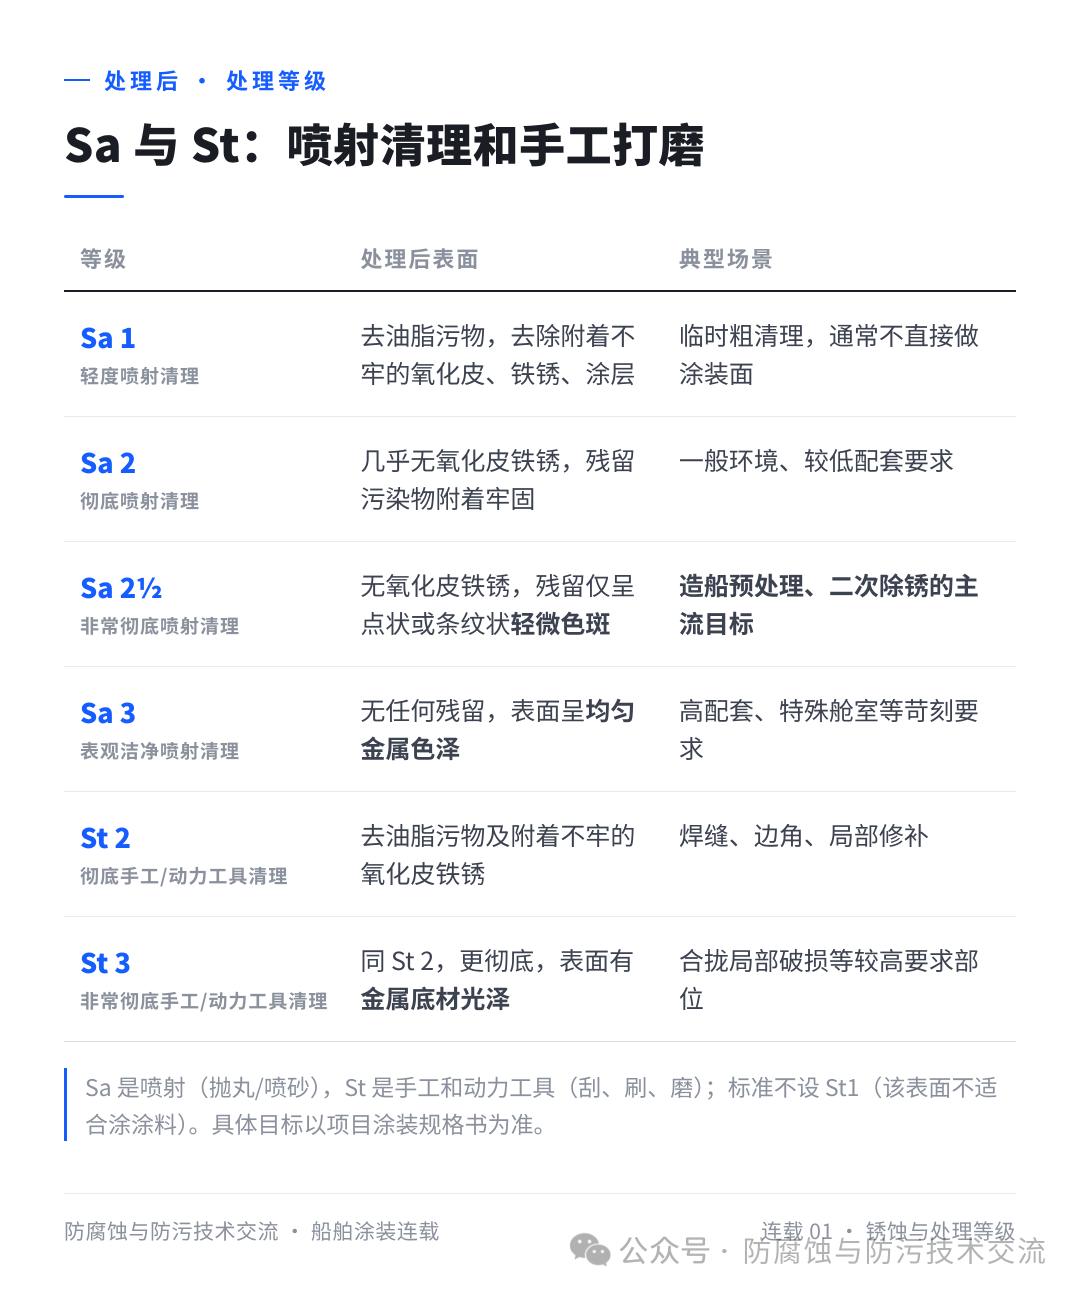
处理等级的字母代表清理方法:Sa 是喷射清理(抛丸、喷砂),St 是手工和动力工具清理(刮、手工刷、机械刷、打磨),另有 Fl 火焰清理。字母后面的数字越大,清除氧化皮、铁锈和旧涂层的程度越彻底。
喷射清理 Sa:分四档
— Sa1 轻度喷射清理:无可见油脂、污物,去掉附着不牢的氧化皮、铁锈、涂层和外来杂质。一般只做临时粗清理,不直接作为涂装面。
— Sa2 彻底喷射清理:几乎没有氧化皮、铁锈、涂层和外来杂质,任何残留污染物都应附着牢固。
— Sa2½ 非常彻底喷射清理:没有氧化皮、铁锈、涂层和外来杂质,任何残留痕迹都只能呈现为点状或条纹状的轻微色斑。
— Sa3 使钢材表观洁净的喷射清理:无任何残留,表面应具有均匀的金属色泽。
手工和动力工具清理 St:分两档
— St2 彻底的手工和动力工具清理:无可见油脂、污物,去掉附着不牢的氧化皮、铁锈、涂层和外来杂质。
— St3 非常彻底的手工和动力工具清理:要求同 St2,但处理要彻底得多,表面应具有金属底材的光泽。
两个现场容易问的细节。其一,标准里没有 St1,因为这种程度的表面不适合涂涂料,直接排除。其二,标准没有 A Sa1、A Sa2、A St2、A St3 的照片,因为 A 级板几乎没有锈,这些等级在实际中无法实现,也没有评定意义。Sa 和 St 不是简单的替代关系:喷射能打出锚纹(粗糙度),手工打磨基本形不成粗糙度,所以大面积主表面走喷射,St 多用于焊缝、边角、局部破损的修补。
四、预处理车间通常打到哪一级
钢材预处理流水线的抛丸,通行做法是一次打到 Sa2½。这是清洁度和成本之间的平衡点。
— 打到 Sa2,还留着附着牢固的残留,对船舶长效防腐配套不够。
— 打到 Sa3,要求均匀金属色,磨料和能耗都高,一般配套没有必要,过度处理还会损伤钢板。
— Sa2½ 只允许点状或条纹状的轻微色斑,既满足长效配套对表面的要求,又在流水线节拍内能稳定实现。
要说明,这是行业通行做法,不是标准强制的统一值。具体打哪一档,以本船涂装规格书为准;部分船东、特殊舱室或特殊配套会要求 Sa3。预处理的 Sa2½ 主要是为后面那层很薄的车间底漆打底,车间底漆的膜厚、保养期和缺陷控制,下一篇专门讲。
五、现场怎么判:拿标准照片就近比对
标准规定的目视评定程序,落到现场就几步:
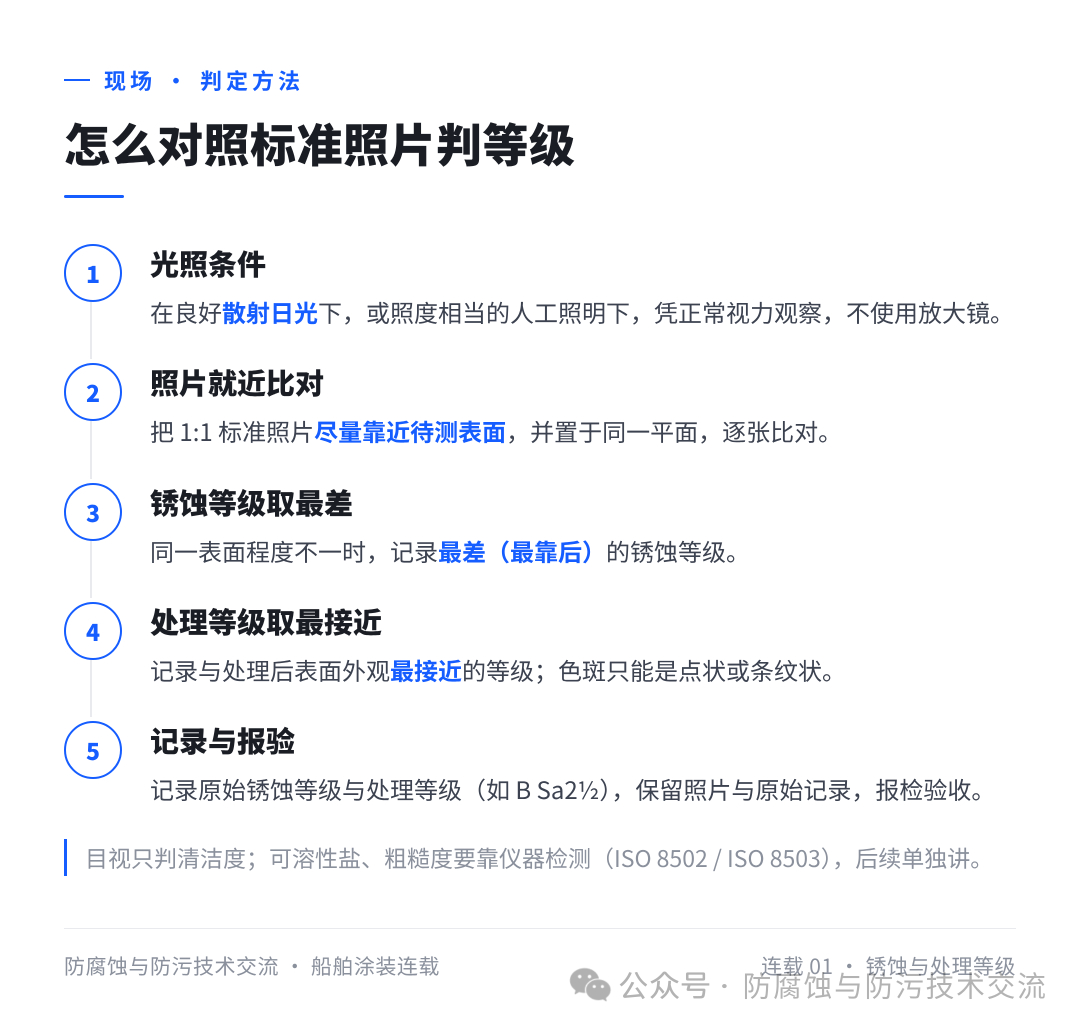
— 在良好的散射日光下,或照度相当的人工照明下,凭正常视力观察,不使用放大镜。
— 把 1:1 的标准照片尽量靠近待测表面,并与表面放在同一平面,逐张比对。
— 锈蚀等级取最差,处理等级取与表面外观最接近的一档。
记录时把原始锈蚀等级和处理等级连写,例如 B Sa2½,表示原始为 B 级、喷射处理到 Sa2½。还要注意:目视只能判清洁度,判不了看不见的可溶性盐,也不评粗糙度——盐分按 ISO 8502(对应 GB/T 18570 系列)、粗糙度按 ISO 8503(对应 GB/T 13288 系列)用仪器检测,这两块在后续连载里单独讲。已涂过表面的局部清除,则要用 ISO 8501-2(对应 GB/T 8923.2)。
六、验收与不合格怎么处理
验收以本船涂装规格书规定的处理等级为准,结合标准照片比对。合格的表面,没有可见油脂污物,没有超标残留和超范围色斑,并且要在返锈之前及时涂上第一道漆。
常见不合格和处理:
— 色斑超标、还留着氧化皮或铁锈:重新喷射或打磨,到达规定等级后重新报验。
— 焊缝、边角、咬边、漏喷部位:手工或动力工具补到规定等级,注意这些部位最容易漏。
— 处理后暴露过久、已经返锈或落灰、返盐:不能直接涂漆,重新处理到等级。
报验单上要写清区域、原始锈蚀等级、处理等级、检验人和日期,并留存照片。表面处理合格后越快涂漆越好,暴露时间一长,返锈、落灰、吸盐都会让前面的打砂白做。
免责声明:本网站所转载的文字、图片与视频资料版权归原创作者所有,如果涉及侵权,请第一时间联系本网删除。
官方微信
《腐蚀与防护网电子期刊》征订启事
- 投稿联系:编辑部
- 电话:010-62316606
- 邮箱:fsfhzy666@163.com
- 腐蚀与防护网官方QQ群:140808415

“海洋金属”——钛合金在舰船的

腐蚀与“海上丝绸之路”